TS27R vs OMP40-2: какой контактный щуп Renishaw выбрать для фрезерного станка
На фрезерных обрабатывающих центрах Renishaw предлагает два принципиально разных семейства контактных датчиков — TS27R и OMP40-2. Их часто путают, потому что оба «щупают» деталь или инструмент и оба используются для повышения точности обработки. На деле это разные по назначению устройства: одно измеряет инструмент внутри рабочей зоны без беспроводной передачи, второе — деталь с оптической передачей сигнала на приёмник. Ошибка в выборе оборачивается либо переплатой за ненужную функциональность, либо невозможностью решить задачу привязки нуля детали. В статье разберём конструкцию, принцип работы и критерии выбора обоих датчиков.
- Зачем на станке нужен контактный щуп
- TS27R: щуп для настройки инструмента
- OMP40-2: датчик измерения детали
- Сравнение TS27R и OMP40-2 в таблице
- Как выбрать датчик под задачу
- Установка, стилусы и переходники
- Типичные ошибки при выборе и эксплуатации
Зачем на станке нужен контактный щуп
Контактный щуп — это датчик касания со сферическим или дисковым наконечником (стилусом), который при физическом контакте с поверхностью формирует триггерный сигнал. Контроллер ЧПУ фиксирует координаты в момент срабатывания и использует их для коррекции программы обработки. На фрезерных станках такие датчики решают две разные задачи, отсюда и разделение на два семейства:
- измерение длины и диаметра режущего инструмента после смены или поломки;
- привязка нуля детали, контроль базовых поверхностей, измерение отклонений после обработки.
Общая физика контакта у обоих датчиков одинаковая — механическое смещение стилуса замыкает или размыкает измерительную схему. Разница в том, где датчик стоит и как сигнал доходит до стойки ЧПУ. Подробнее о принципе действия таких систем можно прочитать в статье о контактных измерительных системах для производственных станков.
TS27R: щуп для настройки инструмента
TS27R — стационарный инструментальный щуп, который монтируется в рабочей зоне станка на столе или на отдельном кронштейне. Он измеряет длину и радиус инструмента, устанавливаемого в шпиндель, до начала обработки или после автоматической смены. Ключевая особенность конструкции — проводное подключение через кабель и интерфейсный модуль HSI (Hard-wired Signal Interface), а не радиоканал. Это делает TS27R механически простым и не требующим батарей передатчика.
Принцип работы: шпиндель с инструментом подводится к неподвижному щупу, стилус касается торца или боковой поверхности фрезы, сигнал срабатывания через кабель и интерфейс HSI мгновенно поступает на вход ЧПУ. Задержки на радиопередачу нет, поэтому TS27R подходит для циклов с высокой частотой измерений — например, при контроле каждого инструмента в большом магазине.
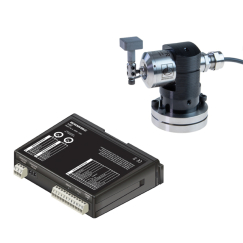
Комплект с квадратным стилусом и проводным интерфейсом HSI — готовое решение для измерения длины и диаметра инструмента на фрезерном станке без радиоканала.
Если станок уже оснащён кронштейном под TS27R, но датчик вышел из строя или нужна замена без стилуса — например, при переходе на другую геометрию наконечника — можно приобрести корпус датчика отдельно.
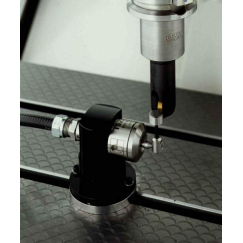
Базовый корпус датчика без стилуса — вариант для замены неисправного щупа или для подбора наконечника под конкретную задачу измерения инструмента.
OMP40-2: датчик измерения детали
OMP40-2 — компактный датчик, устанавливаемый прямо в шпиндель станка через конус, аналогично режущему инструменту. В отличие от TS27R, он не привязан к одной точке рабочей зоны: шпиндель перемещает датчик к детали в любом месте стола, стилус касается заготовки, и координата фиксируется. Такая схема нужна для привязки нуля детали, контроля базовых поверхностей, измерения размеров после чернового или чистового прохода.
Передача сигнала о срабатывании выполняется оптическим (инфракрасным) каналом на стационарный приёмник, закреплённый в зоне видимости датчика. Существуют две модификации по типу оптического сигнала — обычная и модулированная, устойчивая к засветке и отражённому свету СОЖ. Модулированная версия предпочтительна при интенсивном освещении рабочей зоны и наличии прозрачных ограждений.
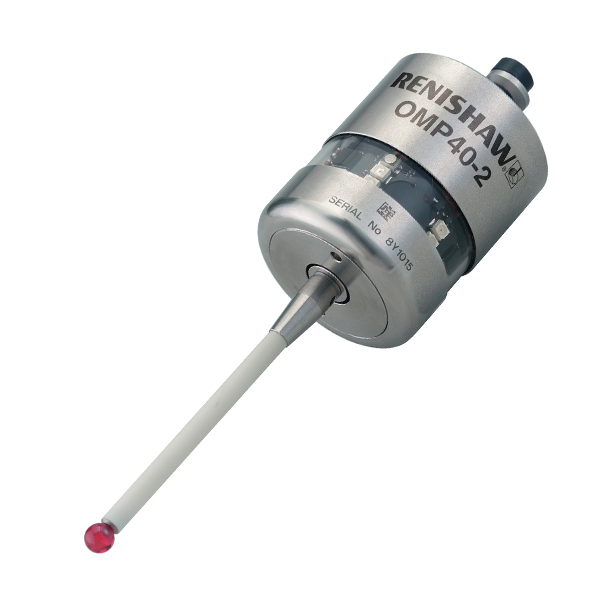
Модулированная оптическая передача сигнала устойчива к постороннему освещению и подходит для привязки нуля детали и контроля обработанных поверхностей на фрезерных центрах.
Также в каталоге встречается более ранняя версия датчика — устаревшая оптическая модификация без модулированного сигнала. Её ещё можно найти на станках старого парка, но при новой закупке предпочтение стоит отдавать модулированной версии из-за большей помехоустойчивости.
Сравнение TS27R и OMP40-2 в таблице
Ниже — сводка принципиальных различий, на которую стоит опираться при выборе. Точные габариты, дальность передачи и рабочий диапазон температур уточняйте по паспорту конкретной модели и руководству станка.
| Параметр | TS27R | OMP40-2 |
|---|---|---|
| Место установки | Фиксированная точка на столе или кронштейне | Крепится в шпиндель через конус, как инструмент |
| Основная задача | Измерение длины и диаметра инструмента | Привязка нуля и измерение детали |
| Канал передачи сигнала | Проводной, через интерфейс HSI | Оптический (инфракрасный) на приёмник |
| Требуется приёмник | Нет | Да, стационарный оптический приёмник в зоне видимости |
| Питание датчика | От интерфейса по кабелю | Автономное, от встроенной батареи |
| Чувствительность к засветке | Не критично, сигнал проводной | У немодулированной версии выше, у модулированной — минимальна |
| Типичное применение | Контроль каждого инструмента при смене, компенсация износа | Автоматическая привязка заготовки, контроль партии деталей |
Как выбрать датчик под задачу
Выбор между TS27R и OMP40-2 в подавляющем большинстве случаев решается не конкуренцией, а совместным применением: на серьёзном фрезерном центре обе задачи — контроль инструмента и привязка детали — стоят параллельно, и датчики дополняют друг друга, а не заменяют. Тем не менее при ограниченном бюджете стоит расставить приоритеты.
- Выбирайте TS27R, если основная проблема — брак из-за поломки или неверного вылета инструмента, особенно при частой смене фрез в автоматическом цикле и большом инструментальном магазине.
- Выбирайте OMP40-2, если ключевая задача — сократить ручную выверку нуля заготовки на столе, особенно при работе с партиями разных по форме деталей или литьём с плавающими базами.
- Учитывайте конструктив станка: для TS27R нужно свободное место на столе под кронштейн, для OMP40-2 — прямая видимость между датчиком в шпинделе и приёмником без препятствий в виде ограждений, СОЖ-форсунок или стружки.
- Проверяйте совместимость интерфейса ЧПУ: для TS27R нужен модуль HSI, для OMP40-2 — оптический приёмник и, как правило, интерфейсный модуль обработки радиосигнала или оптического канала в зависимости от модификации системы.
Более широкий разбор всей линейки датчиков Renishaw и логики подбора под конкретную модель станка есть в статье «Датчики Renishaw для ЧПУ: как выбрать». Готовый ассортимент щупов для настройки инструмента представлен в разделе щупы Renishaw для фрезерного станка.
Установка, стилусы и переходники
Оба датчика — точные механические устройства, и корректная работа во многом зависит от правильно подобранного стилуса и переходника. У TS27R стилус монтируется непосредственно в тело датчика и подбирается по форме наконечника — квадратный или дисковый, в зависимости от геометрии контролируемого инструмента.
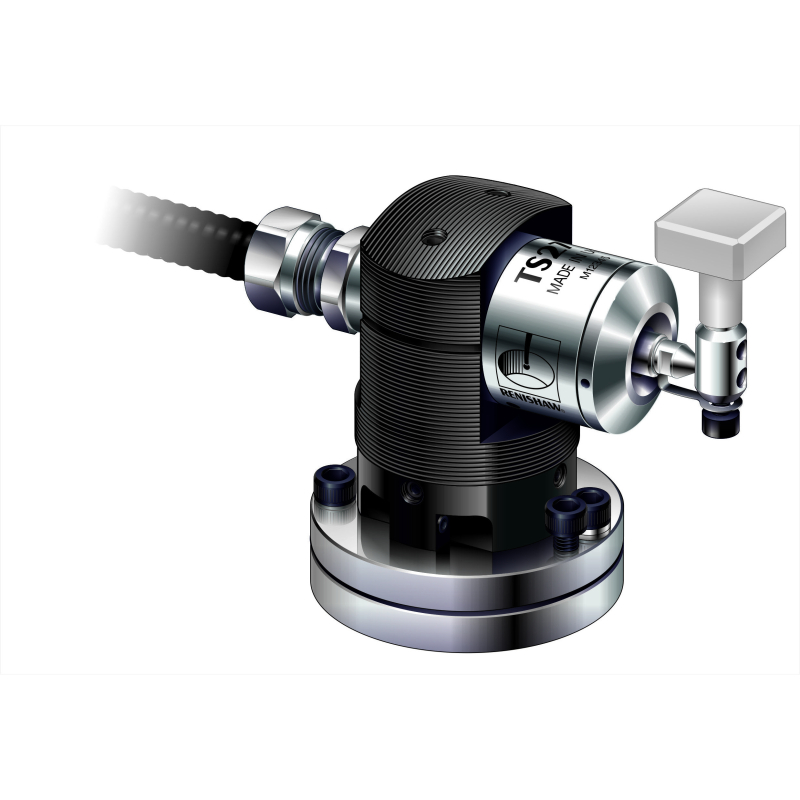
Сменный стилус для инструментального щупа TS27R — расходный элемент, который меняют при износе наконечника или переходе на другую геометрию контролируемого инструмента.
Датчик OMP40-2 крепится в шпиндель через переходной конус нужного типа хвостовика — например, DIN69871A. Конус подбирается по посадочному конусу шпинделя станка, а не по датчику, поэтому при заказе важно уточнить типоразмер именно вашей оси.
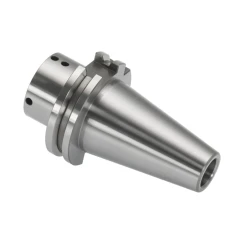
Переходной конус для установки датчика OMP40-2 в шпиндель по стандарту DIN69871A 40 — обязательный элемент монтажа, если станок оснащён шпинделем этого типа.
После установки обязательно проведите калибровку — процедура определяет фактическое положение центра стилуса относительно шпинделя и компенсирует биение. Без калибровки погрешность измерения может превысить заявленную точность датчика в разы. Подробный порядок описан в статье «Калибровка щупа Renishaw: точность измерений».
Типичные ошибки при выборе и эксплуатации
На практике при подборе и обслуживании этих датчиков повторяются одни и те же ошибки.
- Путаница назначения. Попытка использовать OMP40-2 для измерения инструмента или TS27R — для привязки детали технически возможна в отдельных схемах, но чаще приводит к усложнению цикла и потере времени наладки без выигрыша в точности.
- Игнорирование прямой видимости для OMP40-2. Если между датчиком и приёмником оказываются кожух ограждения, стружка или брызги СОЖ, сигнал срабатывания теряется или приходит с задержкой — станок может не остановиться вовремя, что грозит поломкой стилуса или столкновением.
- Замена батареи «на глаз». У OMP40-2 автономное питание, и снижение заряда батареи увеличивает вероятность пропуска сигнала. Замену стоит планировать по регламенту, а не дожидаться сбоев в цикле.
- Экономия на калибровке после ремонта. После замены стилуса, столкновения или переустановки конуса нужна повторная калибровка — без неё показания датчика недостоверны даже при исправной механике.
- Покупка датчика без учёта интерфейса ЧПУ. Модуль HSI для TS27R и оптический приёмник с интерфейсом для OMP40-2 — отдельные позиции, которые нужно заказывать вместе с датчиком, если их ещё нет на станке.
Если щуп потерял стилус в результате столкновения или подозреваете снижение точности после длительной эксплуатации, порядок действий описан в материалах «Стилус щупа Renishaw погнулся: замена» и «Щуп Renishaw: столкновение — что делать».
FAQ: частые вопросы
В чём принципиальная разница между TS27R и OMP40-2?
TS27R — стационарный щуп для измерения длины и диаметра инструмента в шпинделе, сигнал передаётся по кабелю через интерфейс HSI. OMP40-2 крепится в шпиндель вместо инструмента и измеряет деталь, передавая сигнал срабатывания оптическим каналом на приёмник.
Можно ли использовать один датчик вместо двух?
Технически возможны отдельные схемы совмещения функций, но на практике каждый датчик решает свою задачу эффективнее в отдельности. На станках с высокими требованиями к точности обычно устанавливают оба.
Нужен ли приёмник для TS27R, как у OMP40-2?
Нет. TS27R передаёт сигнал по кабелю через интерфейс HSI без оптического канала, поэтому отдельный приёмник не требуется.
Как часто нужно менять стилус на TS27R или OMP40-2?
Стилус — расходный элемент, замену проводят при видимом износе наконечника или после случайного касания на повышенной скорости. После замены обязательна повторная калибровка датчика.
Какая версия OMP40-2 лучше — обычная или модулированная?
При новой закупке предпочтительна модулированная версия: она устойчивее к постороннему освещению и отражённому свету СОЖ, что снижает риск ложных срабатываний или пропуска сигнала.
Заключение
TS27R и OMP40-2 закрывают разные участки контроля на фрезерном станке: первый следит за инструментом в шпинделе, второй — за положением и размерами детали на столе. Выбор одного из них редко бывает окончательным решением — на производствах с высокими требованиями к точности оба датчика чаще работают в паре, дополняя друг друга в общем цикле обработки.
Если не уверены, какая конфигурация датчиков подойдёт вашему станку и стойке ЧПУ, специалисты ООО «Эффективное производство» подберут совместимую модель, интерфейс и комплект стилусов под конкретную задачу, а также выполнят монтаж и калибровку.
Связанные материалы
Читайте также

Операторская панель — центр управления станком с ЧПУ, обеспечивающий настройку траекторий, режимов и контроль всех параметров работы. В статье рассмотрим ведущих производителей панелей и пультов, отвечающих современным требованиям автоматизации.