Аналоги Renishaw QC20-W Ballbar: какие есть альтернативы для калибровки станка
Ballbar-тест — способ быстро проверить точность кругового интерполяционного движения станка с ЧПУ: насколько реальная траектория осей при отработке окружности отклоняется от идеальной. Renishaw QC20-W закрепил за собой статус отраслевого стандарта, и многие сервисные регламенты ссылаются именно на него. Но у эксплуатирующих организаций регулярно возникает вопрос: обязательно ли покупать оригинал, или задачу решает оборудование других производителей. В этой статье разбираем принцип работы ballbar-систем, сравниваем основные альтернативы QC20-W и объясняем, на что смотреть при выборе, чтобы не потерять в точности диагностики.
- Как устроен ballbar-тест и зачем он нужен
- Что представляет собой Renishaw QC20-W
- Основные альтернативы на рынке
- Сравнение QC20-W и аналогов по ключевым параметрам
- На что смотреть при выборе системы
- Программное обеспечение и совместимость с ЧПУ
- Типичные ошибки при переходе на аналог
- Заключение
Как устроен ballbar-тест и зачем он нужен
Ballbar-система состоит из телескопической штанги с прецизионным линейным датчиком внутри и двух шариков (ball — «шар», отсюда и название), которые устанавливаются на два магнитных гнезда: одно закреплено на столе станка, второе — в шпинделе или на инструментальной оправке. Станок отрабатывает круговую траекторию в заданной плоскости, а штанга непрерывно измеряет изменение расстояния между шарами относительно номинального радиуса. Отклонения фиксируются с частотой в десятки-сотни измерений в секунду и передаются на компьютер по кабелю или беспроводному каналу.
По результатам теста программное обеспечение строит полярную диаграмму и рассчитывает набор параметров: круговое отклонение, люфт по осям, ошибки серворассогласования, погрешности от теплового смещения и вибраций. Эти данные напрямую используются для диагностики люфта ходового винта, оценки состояния приводов и настройки компенсации в контроллере ЧПУ. Ballbar-тест — не замена полной геометрической аттестации станка лазерным интерферометром, а быстрый, повторяемый способ контроля кругового движения в рамках планового ТО или после ремонта.
Что представляет собой Renishaw QC20-W
QC20-W — беспроводная версия ballbar-системы Renishaw, пришедшая на смену проводному QC10. Данные передаются по радиоканалу на приёмный модуль, подключённый к ноутбуку, что снимает ограничение по длине кабеля и упрощает работу на крупногабаритных станках и обрабатывающих центрах с несколькими осями. Диапазон измерений штанги — порядка ±1 мм от номинальной длины, разрешение датчика — на уровне долей микрометра, что достаточно для выявления не только грубых люфтов, но и тонких эффектов вроде реверсивных всплесков на квадранте окружности.
Система работает в связке с фирменным программным обеспечением Renishaw (Ballbar 20/20 и его актуальные версии), которое формирует отчёт по стандарту ISO 230-4 и другим применимым методикам. Именно сочетание точной механики, стабильной беспроводной связи и развитого софта сделало QC20-W ориентиром, с которым сравнивают все остальные предложения на рынке.
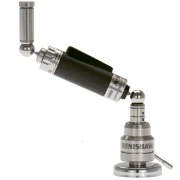
Оригинальная беспроводная ballbar-система для контроля круговой интерполяции станков с ЧПУ и обрабатывающих центров, точка отсчёта при сравнении любых аналогов.
Основные альтернативы на рынке
Помимо Renishaw, ballbar-системы и близкие по назначению решения выпускают ещё несколько компаний, у каждой — свой подход к конструкции и программному обеспечению.
- API (Automated Precision Inc.) — предлагает собственные телескопические измерительные системы, ориентированные на интеграцию с более широким комплексом метрологического оборудования, включая лазерные трекеры.
- Heidenhain KGM/KLC — измерительные решётки и системы для контроля геометрии, работающие по иному принципу (не телескопическая штанга, а линейка с движущимся сканирующим блоком), но решающие ту же задачу — проверку круговой интерполяции.
- IBS Precision Engineering — нишевый производитель прецизионных измерительных систем, включая аналоги ballbar с высоким разрешением, чаще встречается на прецизионных шлифовальных и координатно-измерительных машинах.
- Схемы на базе универсальных КИМ и щуповых систем — для части задач диагностики точности вместо выделенного ballbar используют координатно-измерительные машины с программируемыми головками, хотя это более трудоёмкий и не всегда сопоставимый по методике вариант.
Отдельно стоит учитывать, что многие «альтернативы» на практике — это восстановленные или совместимые штанги под протокол Renishaw, которые работают с тем же ПО Ballbar 20/20. Формально это не самостоятельный продукт другого производителя, а совместимая замена механической части, и относиться к ней нужно с той же осторожностью, что и к любому неоригинальному компоненту измерительной цепи.
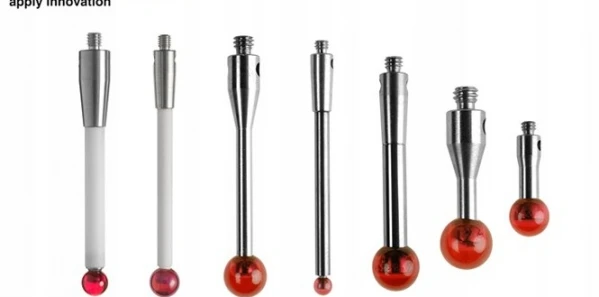
Альтернативный подход к контролю точности станка через координатно-измерительные системы — актуален, когда нужна не только круговая, но и объёмная проверка геометрии.
Сравнение QC20-W и аналогов по ключевым параметрам
Прямое сопоставление технических характеристик разных производителей затруднено — часть параметров не раскрывается публично, а методики измерений отличаются. Тем не менее по общедоступным данным можно выделить основные различия в подходе.
| Параметр | Renishaw QC20-W | API-системы | Совместимые штанги под ПО Ballbar |
|---|---|---|---|
| Принцип измерения | Телескопическая штанга, линейный датчик | Телескопическая штанга / лазерная система | Телескопическая штанга (по протоколу Renishaw) |
| Передача данных | Беспроводная (радиоканал) | Зависит от модели | Обычно беспроводная |
| Совместимость с ПО | Ballbar 20/20 (фирменное) | Собственное ПО API | Заявляется совместимость с Ballbar 20/20 |
| Соответствие стандартам | ISO 230-4 официально валидировано | Зависит от сертификации у производителя | Не гарантировано, требует уточнения |
| Сервис и калибровка | Через сеть Renishaw и партнёров | Через представительство производителя | Часто отсутствует официальная поверка |
Важная оговорка: точные метрологические характеристики, класс точности и сроки калибровки конкретной модели уточняйте по паспорту оборудования — производители периодически обновляют линейки, и цифры в общедоступных источниках могут устаревать.
На что смотреть при выборе системы
Если задача — не заменить сломавшийся оригинал «один в один», а выбрать систему контроля точности с нуля или при обновлении парка метрологического оборудования, стоит оценить несколько факторов.
- Диапазон измерений и разрешение датчика. Для большинства фрезерных и токарных станков с ЧПУ достаточно стандартного диапазона ±1 мм, но для прецизионных шлифовальных станков требования к разрешению выше.
- Наличие поверки и сертификата калибровки. Ballbar-система — измерительный инструмент, и без действующего сертификата результаты теста нельзя использовать как основание для приёмки станка после ремонта или для аудита СМК.
- Поддержка методик расчёта. Проверьте, реализует ли ПО расчёты по ISO 230-4 или другому применимому стандарту, а не только «сырую» диаграмму отклонений.
- Совместимость с парком станков. Некоторые системы ограничены по минимальному радиусу тестовой окружности или по типу креплений в шпинделе — уточняйте у поставщика применимость к вашим моделям.
- Доступность сервиса. Штанга — механический прибор с подвижными частями, со временем требующий обслуживания и повторной калибровки; наличие сервисной поддержки в России существенно влияет на реальную стоимость владения.
Для комплексной задачи — не только круговая интерполяция, но и линейная точность, прямолинейность, перпендикулярность осей — ballbar-тест дополняют лазерным трекером или интерферометром. Подробнее об этом системном подходе — в материале про лазерный трекер Etalon LaserTracer NG.

Выездная диагностика точности станка с использованием ballbar-теста и последующей интерпретацией результатов — актуально, когда нет собственного метролога или измерительного оборудования.
Программное обеспечение и совместимость с ЧПУ
Программная часть определяет, насколько удобно интерпретировать результаты теста и сравнивать их между прогонами. Фирменное ПО Renishaw хранит историю тестов, автоматически подсказывает вероятную причину отклонения (люфт, серворассогласование, перекос осей, вибрация) и формирует отчёт в формате, который принимают в большинстве сервисных регламентов. У совместимых штанг заявленная поддержка того же ПО не всегда означает идентичный набор диагностических алгоритмов — часть функций может быть недоступна или работать некорректно из-за расхождений в протоколе передачи данных.
Отдельный вопрос — интеграция с системой ЧПУ станка. Ballbar-тест не требует прямого подключения к контроллеру: станок просто отрабатывает управляющую программу с круговой траекторией, а измерения идут независимо через штангу и приёмный модуль. Это делает систему универсальной для контроллеров Fanuc, Siemens Sinumerik, Heidenhain TNC и других — тест применим вне зависимости от марки ЧПУ, если у станка достаточно жёсткая механика и корректно настроены приводы.
Ручные измерительные головки для координатно-измерительных машин — дополняют ballbar-диагностику при углублённой проверке геометрии деталей и оснастки.
Типичные ошибки при переходе на аналог
Практика показывает, что основные проблемы возникают не из-за самого факта использования неоригинальной системы, а из-за недооценки требований к метрологической цепочке.
- Отсутствие сертификата калибровки штанги. Без него результаты теста нельзя предъявить как доказательную базу при приёмке станка после ремонта или при аудите.
- Игнорирование условий эксплуатации. Ballbar-тест чувствителен к температуре в цехе, вибрациям от соседнего оборудования и чистоте магнитных гнёзд — эти факторы искажают результат независимо от бренда системы.
- Расхождение методик расчёта. Если для сравнения используются результаты, полученные разным ПО или по разным алгоритмам, выводы о деградации точности станка со временем становятся некорректными.
- Экономия на сервисном обслуживании штанги. Механический износ подвижных частей штанги со временем ведёт к смещению нуля датчика — без периодической поверки это остаётся незамеченным.
- Смешение задач. Ballbar не заменяет проверку прямолинейности и перпендикулярности осей — для этого нужен лазерный интерферометр или трекер, и полагаться на один прибор для всей геометрической аттестации станка неверно.
Подробнее о том, как экономика простоя станка связана с выбором оригинального или совместимого измерительного оборудования, — в материале «Оригинал или аналог: щуп, датчик ЧПУ — стоит ли экономить».
FAQ: частые вопросы
Можно ли использовать неоригинальную ballbar-штангу с фирменным ПО Renishaw?
Некоторые совместимые штанги заявляют поддержку Ballbar 20/20, но полная идентичность протокола и алгоритмов не гарантирована. Перед покупкой уточняйте у поставщика фактическую совместимость и наличие сертификата калибровки.
Как часто нужно проводить ballbar-тест станка?
Периодичность обычно закладывается в регламент планового ТО станка, а также после капитального ремонта приводов или ШВП. Уточняйте интервал по руководству станка и требованиям вашей системы качества.
Заменяет ли ballbar-тест полную геометрическую аттестацию станка?
Нет. Ballbar-система проверяет только круговую интерполяцию, тогда как для контроля прямолинейности, перпендикулярности осей и объёмной точности нужен лазерный интерферометр или трекер.
Чем беспроводная система QC20-W лучше проводной?
Беспроводная передача данных снимает ограничение по длине кабеля и упрощает установку на крупногабаритных станках и обрабатывающих центрах с несколькими осями, где кабель мешал бы свободному вращению шпинделя.
На что в первую очередь смотреть при выборе альтернативы QC20-W?
На наличие действующего сертификата калибровки, поддержку расчётов по стандарту ISO 230-4 и доступность сервисного обслуживания в вашем регионе — без этого результаты теста сложно использовать как основание для приёмки станка.
Заключение
Renishaw QC20-W остаётся наиболее проработанным и документированным решением для ballbar-теста, и в большинстве сервисных регламентов ссылка идёт именно на него. Альтернативы от API, Heidenhain и других производителей существуют, но требуют внимательной проверки методики измерений, наличия сертификата калибровки и совместимости с используемым программным обеспечением — иначе результаты теста рискуют оказаться несопоставимыми с предыдущими замерами.
Если вы подбираете ballbar-систему или планируете плановую проверку геометрии станка, специалисты ООО «Эффективное производство» помогут подобрать оборудование под задачу и провести диагностику точности станка с интерпретацией результатов под конкретную модель ЧПУ.
Связанные материалы
Читайте также

Стабильное развитие производства, новые технологические решения, повсеместное внедрение систем ЧПУ — все это определяет популярность датчиков перемещений. Различают модели закрытого и открытого типа, а также измерительные щупы. Расскажем подробнее о свойствах и областях применения закрытых датчиков линейных перемещений.