FANUC, Siemens или Renishaw: как выбрать измерительный щуп под вашу стойку ЧПУ
Измерительный щуп — один из немногих узлов станка, ошибка в подборе которого проявляется не сразу, а через постоянные сбои привязки, ложные срабатывания или простой при наладке новой детали. Проблема в том, что щуп — это не универсальный компонент: он должен «понимать» протокол устройства числового программного управления (УЧПУ) и работать в паре с приёмником или проводным интерфейсом конкретной системы. Ниже — разбор логики выбора: от принципа работы до типичных ошибок при подборе под FANUC, Siemens и Renishaw.
- Как работает измерительный щуп на станке с ЧПУ
- Виды измерительных щупов: для детали и для инструмента
- Совместимость щупа со стойкой ЧПУ
- Параметры выбора: на что смотреть при подборе
- Сравнение решений FANUC, Siemens и Renishaw
- Типичные ошибки при выборе и эксплуатации
- Заключение
Как работает измерительный щуп на станке с ЧПУ
Контактный измерительный щуп — это датчик касания со стилусом (измерительным щупом-иглой), который крепится в шпинделе или на столе станка. При контакте наконечника с поверхностью детали или инструмента внутренний механизм щупа размыкает электрическую цепь, формируя триггерный сигнал. Этот сигнал через приёмник — проводной или беспроводной — поступает в устройство числового программного управления и фиксирует координаты в момент касания.
Дальше в дело вступает макропрограмма (цикл измерения), зашитая в стойку или загруженная отдельно: она пересчитывает полученные координаты в смещение системы координат детали, корректировку на длину и радиус инструмента или в диагностику поломки резца. Именно поэтому щуп нельзя рассматривать в отрыве от УЧПУ — работоспособность связки определяется не только механикой датчика, но и тем, поддерживает ли стойка соответствующий протокол обмена и есть ли готовый макроцикл.
На практике щупы применяют для трёх задач: автоматической привязки детали (замена ручной выставки по индикатору или щупу-рычагу), измерения и настройки инструмента вне зоны реза, а также для контроля геометрии готовой детали без снятия со станка. Подробнее о логике таких измерений можно посмотреть в материале про контактные измерительные системы для производственных станков.
Виды измерительных щупов: для детали и для инструмента
По назначению щупы делятся на две большие группы, и путать их при подборе не стоит — это разные конструктивные решения.
- Щупы для измерения детали — устанавливаются в шпиндель на время цикла измерения, имеют стилус с шариком (обычно рубиновым или керамическим) на конце и работают по принципу трёхмерного касания. Применяются для привязки нуля детали, контроля отклонений формы, поиска центра отверстия или кромки.
- Щупы для настройки инструмента — стационарно закреплены в рабочей зоне станка, инструмент подводится к ним для измерения длины, диаметра или для контроля поломки/износа резца. Здесь важна не только повторяемость, но и устойчивость к стружке и охлаждающей жидкости.
По способу передачи сигнала различают проводные щупы (кабельное соединение с приёмником) и беспроводные — с радио- или оптическим каналом передачи. Беспроводные удобнее на станках с автоматической сменой инструмента и поворотными столами, где кабель мешал бы циклу, но требуют питания от батареи и периодической проверки уровня заряда.
Ниже — щупы для измерения инструмента, применимые на станках с разными стойками ЧПУ при поддержке соответствующего интерфейса.
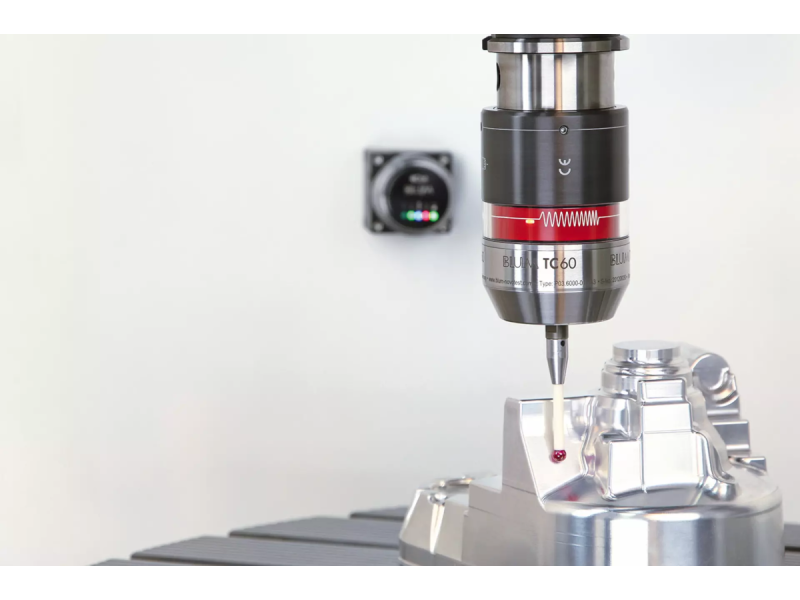
Стационарный щуп для контроля длины, диаметра и поломки инструмента вне зоны реза — базовое решение для обрабатывающих центров с ЧПУ.
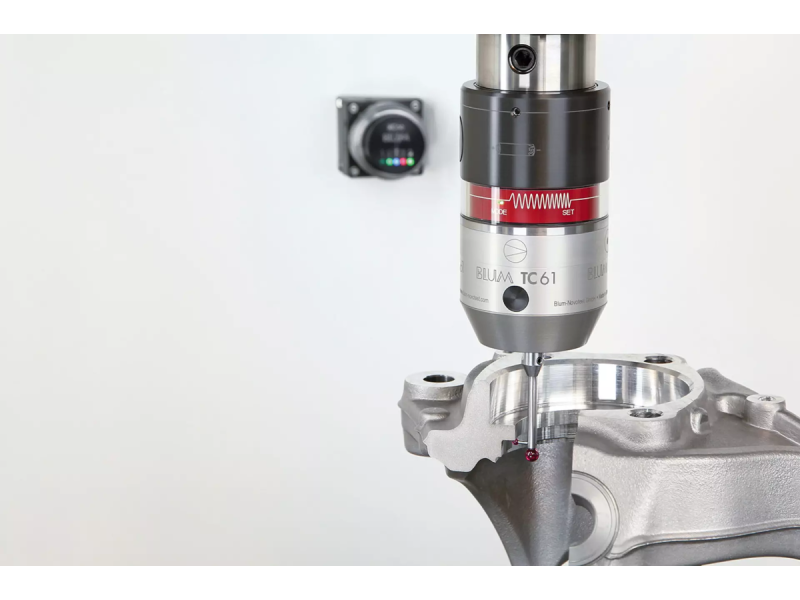
Модификация линейки со схожим принципом работы, применяется как альтернатива при подборе под конкретную компоновку станка.
Совместимость щупа со стойкой ЧПУ
Главный источник ошибок при подборе — попытка поставить щуп «как у соседа по цеху», без проверки совместимости с конкретной стойкой. На практике совместимость складывается из трёх уровней.
Уровень 1 — физический интерфейс приёмника. Проводной щуп подключается напрямую к плате УЧПУ или к промежуточному модулю, беспроводной — через приёмник, который тоже должен «знать» протокол стойки. Смешивать приёмники и щупы разных экосистем без адаптера, как правило, нельзя.
Уровень 2 — макроциклы и параметры станка. Даже если щуп физически подключился и выдаёт сигнал, без прописанных в стойке макросов измерения (или без загруженного пакета циклов от производителя) полноценной работы не получится — оператору придётся писать логику вручную, что увеличивает риск ошибки позиционирования.
Уровень 3 — версия ПО стойки. Некоторые функции (например, компенсация температурного дрейфа или работа с несколькими щупами одновременно) доступны только начиная с определённой версии программного обеспечения УЧПУ — это стоит уточнять по документации на конкретную стойку.
На практике сложились три основных сценария:
- FANUC — стойки серий 0i, 30i/31i/32i поддерживают щупы Renishaw через штатные макроциклы (Custom Macro B) и оптический или радиоканал передачи; также применяются встроенные функции измерения (Manual Guide i, Tool Offset Measurement).
- Siemens — Sinumerik 828D/840D sl работает с измерительными циклами через собственный пакет ShopMill/ShopTurn или классический G-код с параметрами измерения; щупы подключаются через интерфейс PROFIBUS/PROFINET или радиоприёмник.
- Renishaw — щупы этого производителя изначально проектируются под интеграцию с обеими стойками и поставляются с готовыми пакетами макроциклов (Renishaw Productivity+), что снимает часть работы с интегратора.
Подробно о принципах подбора самих датчиков касания под конкретные задачи можно почитать в статье датчики Renishaw для ЧПУ: как выбрать, а о комплексных измерительных системах — в материале про производителей измерительных систем для ЧПУ.
Параметры выбора: на что смотреть при подборе
После того как определена совместимость со стойкой, щуп подбирают по техническим параметрам. Основные из них перечислены ниже.
- Повторяемость срабатывания (2σ) — насколько стабильно щуп фиксирует одну и ту же точку касания при повторных измерениях. Для черновой привязки достаточно единиц микрометров, для прецизионного контроля геометрии — доли микрометра, уточняйте по паспорту конкретной модели.
- Усилие срабатывания и защита стилуса — важно для тонких оснасток и для случаев, когда возможен наезд на препятствие; часть щупов оснащена ломким переходником или предохранителем, который принимает удар на себя вместо механизма датчика.
- Способ передачи сигнала — проводной канал дешевле и не требует обслуживания батареи, радио- или оптический — удобнее при сложной кинематике и автосмене инструмента.
- Диаметр и материал стилуса — рубиновый шарик держит износ лучше стального, керамический стержень легче и жёстче металлического при том же вылете.
- Класс защиты (IP) — для щупов, работающих в зоне СОЖ (смазочно-охлаждающей жидкости) и стружки, важна защита от жидкости и пыли; уточняйте класс по паспорту.
- Автономность батареи — для беспроводных моделей: сколько часов активной работы и сколько — в режиме ожидания.
Отдельно стоит проверить длину и жёсткость стилуса под конкретную геометрию детали — слишком длинный вылет увеличивает погрешность измерения на изгибе, слишком короткий не дотягивается до нужных поверхностей. О том, как не перепутать стилус с наконечником и щупом как таковым, рассказано в статье стилус, щуп, наконечник: в чём разница.

Линейка датчиков касания для привязки детали и контроля геометрии, совместимая с макроциклами измерения на большинстве современных стоек ЧПУ.
Сравнение решений FANUC, Siemens и Renishaw
Ниже — сводная таблица по трём распространённым сценариям интеграции щупа со стойкой ЧПУ. Данные общеинженерные, конкретные параметры зависят от модели щупа и версии ПО стойки — уточняйте по документации на станок.
| Критерий | FANUC (0i/30i-31i-32i) | Siemens Sinumerik (828D/840D sl) | Renishaw (щупы и ПО) |
|---|---|---|---|
| Готовые макроциклы | Custom Macro B, штатные функции измерения | ShopMill/ShopTurn, циклы измерения G-кодом | Productivity+ — готовый пакет под обе стойки |
| Типичный интерфейс подключения | Оптический канал или радиоприёмник | PROFIBUS/PROFINET, радиоприёмник | Оптический, радио, проводной — зависит от модели |
| Настройка под интегратора | Требует адаптации параметров ЧПУ | Требует настройки под конкретный проект | Минимальная — пакет ПО уже адаптирован |
| Типовое применение | Привязка детали, контроль инструмента | Привязка детали, измерение в цикле обработки | Универсальное — под обе экосистемы |
На практике многие цеха используют щупы Renishaw независимо от того, какая стойка стоит на станке — именно потому, что производитель заранее адаптировал программное обеспечение под FANUC и Siemens. Это снижает трудозатраты на интеграцию, но не отменяет необходимости проверить версию ПО стойки и наличие лицензии на нужный цикл измерения.
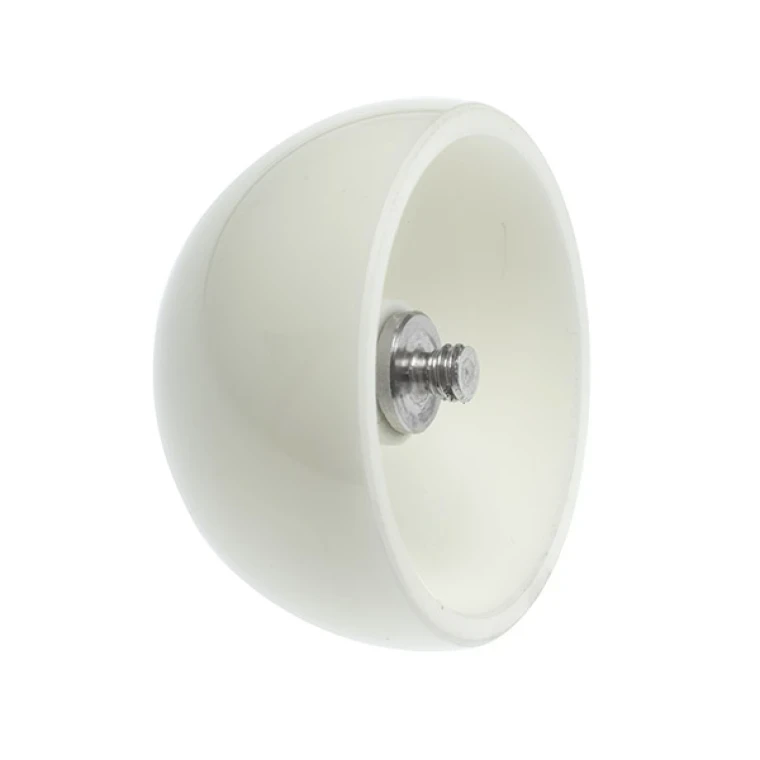
Стилус с керамической полусферой для датчиков касания серии Renishaw — подходит для замены изношенного наконечника без замены всего датчика.
Типичные ошибки при выборе и эксплуатации
Большая часть проблем с измерительными щупами возникает не из-за брака оборудования, а из-за организационных просчётов при выборе и обслуживании.
- Покупка щупа без проверки версии ПО стойки. Функция измерения может физически присутствовать в контроллере, но быть недоступна без отдельной лицензии или обновления прошивки.
- Игнорирование состояния стилуса. Погнутый или изношенный наконечник даёт систематическую погрешность измерения, которая не проявляется как явная авария, но накапливается в браке партии — подробнее в статье стилус щупа Renishaw погнулся: замена.
- Отсутствие процедуры калибровки после замены стилуса или самого щупа. Даже идентичная по артикулу деталь требует повторной калибровки смещения — иначе результаты измерения будут смещены на системную ошибку.
- Экономия на приёмнике или кабеле совместимости. Дешёвый неоригинальный переходник — частая причина «слепых зон» и потери сигнала при определённых положениях шпинделя.
- Работа с щупом при разряженной батарее. Беспроводные модели могут давать нестабильный сигнал задолго до полной разрядки — уровень заряда стоит проверять в рамках планового ТО, а не по факту сбоя.
Если станок уже сталкивался со столкновением щупа с деталью или оснасткой, стоит сначала проверить целостность механизма, прежде чем возвращать его в работу — это разобрано в материале щуп Renishaw: столкновение — что делать.
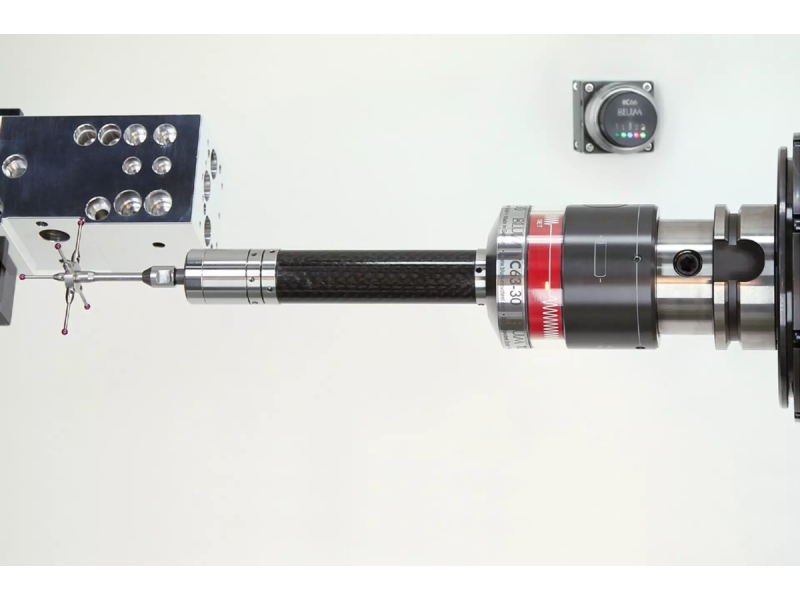
Вариант линейки для контроля инструмента с учётом конкретной компоновки станка и рабочей зоны — уточняйте совместимость с вашей стойкой перед заказом.
FAQ: частые вопросы
Можно ли поставить щуп Renishaw на станок со стойкой Siemens без адаптации?
В большинстве случаев да, если стойка поддерживает нужный интерфейс и загружен пакет циклов измерения — например, Renishaw Productivity+. Точную совместимость с версией ПО вашей стойки уточняйте по документации на станок.
Чем отличается щуп для измерения детали от щупа для настройки инструмента?
Щуп для детали устанавливается в шпиндель и работает по трёхмерному касанию для привязки нуля и контроля геометрии. Щуп для инструмента закреплён стационарно в рабочей зоне и служит для измерения длины, диаметра и контроля поломки резца.
Как понять, что стилус щупа нужно менять?
Признаки — визуальный изгиб, следы удара на шарике или систематическое расхождение результатов измерения с эталонной деталью. После замены стилуса требуется повторная калибровка смещения.
Проводной или беспроводной щуп лучше выбрать для обрабатывающего центра с автосменой инструмента?
Для станков со сложной кинематикой и автоматической сменой инструмента обычно удобнее беспроводной щуп, поскольку кабель мешает циклу. Но нужно учитывать автономность батареи и планировать её проверку в рамках ТО.
Нужна ли отдельная лицензия на функцию измерения в стойке ЧПУ?
На части моделей FANUC и Siemens функции измерения требуют отдельной опции или лицензии в контроллере, даже если оборудование физически подключено. Это стоит проверить до заказа щупа, а не после.
Заключение
Выбор измерительного щупа под станок с ЧПУ — это в первую очередь вопрос совместимости со стойкой, а не сравнение технических характеристик «в вакууме». Прежде чем заказывать конкретную модель, стоит проверить, какой протокол поддерживает контроллер, есть ли готовый пакет макроциклов и какая версия ПО установлена на станке — это экономит время интеграции сильнее, чем выбор датчика с более высокой повторяемостью.
Если нужно подобрать щуп под конкретную стойку — FANUC, Siemens или Renishaw — с учётом уже установленного оборудования и задач цеха, обратитесь к специалистам ООО «Эффективное производство»: поможем подобрать модель, стилус и приёмник, совместимые с вашей системой ЧПУ.
Связанные материалы
Читайте также

Для преобразования электроэнергии при изготовлении электротехнических устройств чаще всего используют асинхронные двигатели — электроприборы с вращающимся ротором. Особенность такого двигателя — это отличие скоростей, с которыми вращаются ротор и статорное магнитное поле. Узнайте, из чего состоит асинхронный двигатель, каких видов бывает, где используется и как его выбрать.